焊接应力是怎么产生的?焊接应力怎么消除减小?
焊接应力是怎么产生的?焊接应力怎么消除减小?
焊接是工业制造、钢结构搭建等领域的核心工艺,小到家电配件,大到桥梁、风电塔筒,都离不开焊接技术。但很多人不知道,看似牢固的焊缝内部,可能隐藏着“隐形杀手”——焊接应力。若不及时处理,轻则导致工件变形,重则引发开裂断裂,埋下安全隐患。今天就来拆解焊接应力的来龙去脉及应对方法。
焊接应力的产生根源
焊接应力的本质是“温度剧变引发的变形冲突”。焊接时,局部金属被电弧瞬间加热至熔化状态(温度可达数千摄氏度),而周围未被加热的金属仍处于常温,形成巨大的温度差。
受热的金属会热胀冷缩,但其膨胀会被周围温度低、刚度大的金属限制,无法自由伸展,因此产生压应力;当焊接结束,熔池金属冷却收缩时,又会被周围已经固定的金属约束,无法自由收缩,进而转化为拉应力。此外,焊接过程中金属的金相组织变化(如奥氏体转化为马氏体)也会伴随体积变化,进一步加剧应力集中。这些残余的应力会留在工件内部,成为后续变形、开裂的诱因。
消除减小焊接应力的核心方法
针对焊接应力的产生逻辑,行业内形成了多种成熟的应对方案,可根据工件类型、精度要求灵活选择: - 焊前预热:焊接前对工件整体或焊缝周边区域预热,缩小焊接时的温度差,降低热胀冷缩的幅度,从根源上减少应力产生。例如厚钢板焊接前,通常会预热至100-300℃。 - 合理设计焊接顺序:采用对称焊接、分段退焊等方式,让焊接变形相互抵消。比如大型钢结构焊接时,先焊收缩量小的焊缝,再焊收缩量大的焊缝,避免应力累积。 - 焊后热处理:最常用的是“去应力退火”,即将工件加热至500-650℃并保温一段时间,再缓慢冷却。高温下金属的屈服强度降低,残余应力会被释放,冷却后应力基本消除。 - 机械法释放应力:对焊缝区域施加外力,使金属产生微量塑性变形,让集中的应力分散。例如对焊缝进行锤击、碾压,或对工件进行整体拉伸。
读者常见问题解答
Q1:焊接应力会直接导致工件断裂吗? A1:不一定。若焊接应力低于金属的屈服强度,工件短期内可能无明显问题;但如果应力超过材料的抗拉强度,或工件长期承受交变载荷(如风电塔筒、桥梁),应力会不断累积,最终引发疲劳断裂。
Q2:所有焊接工件都需要消除应力吗? A2:不是。精度要求低、受力小的普通工件(如简易货架),可通过自然时效(放置一段时间让应力缓慢释放)替代人工处理;但精密零件、承压设备、大型钢结构等,必须采取针对性的去应力措施。
Q3:自然时效能完全消除焊接应力吗? A3:不能。自然时效仅能释放部分残余应力,且周期长(通常需要数月),无法满足高精度、高安全要求的工件需求,仅作为辅助或低成本场景的补充方案。
焊接应力是焊接工艺中不可避免的现象,但并非无法应对。只要掌握其产生逻辑,结合工件需求选择合适的处理方法,就能有效降低风险,保障焊接结构的稳定性与安全性。
- 焊接应力是怎么产生的?焊接应力怎么消除减小? 焊接应力是怎么产生的?焊接应力怎么消除减小?焊接是工业制造、钢
-
 GPU概念大涨 旋极信息涨停 每日看点 【10:16GPU概念大涨旋极信息涨停】09:45至10:15,GPU概念大涨(3 45%),
-
 快播:浙文互联披露总额3.5亿元的对外担保,被担保公司2家 浙文互联11月16日披露总额3 5亿元的对外担保,被担保公司2家。本次担保
-
 日本料理自助餐怎么吃划算?日料自助餐多少钱一位? 日料自助餐怎么吃划算?多少钱一位?一文讲透日料自助餐因能一站式
-
 最新快讯!格列兹曼:C罗是传奇,是一台不知疲倦的胜利机器 格列兹曼:C罗是传奇,是一台不知疲倦的胜利机器,c罗,西甲,葡萄牙,奥兰
-
 周末加班费怎么算?周末加班工资是几倍? 周末加班费怎么算?周末加班工资是几倍?打工人的“加班焦虑”早已
- 焊接应力是怎么产生的?焊接应力怎么消除减小? 焊接应力是怎么产生的?焊接应力怎么消除减小?焊接是工业制造、钢
-
 告别倒数第一!爵士大胜快船终结12连败 森萨博40+11+8三分 告别倒数第一!爵士大胜快船终结12连败森萨博40+11+8三分,爵士,格林,森
-
 观热点:德银:希音料将在2027年复苏 给予买入评级 德银:希音料将在2027年复苏给予买入评级
-
 结束禁赛+结束轮休!火箭队替补2老将正式复出,内外线获增援 结束禁赛+结束轮休!火箭队替补2老将正式复出,内外线获增援,火箭队,热
-
 罗威上次背靠背轮休杨瀚森拿到两双,此后连续出战两次背靠背 当前资讯 罗威上次背靠背轮休杨瀚森拿到两双,此后连续出战两次背靠背,罗威,杨瀚
-
 每日消息!女子30万元买下网剧3%收益权,上线5个月仅能分得17元 诉请出品方付30万... 女子30万元买下网剧3%收益权,上线5个月仅能分得17元诉请出品方付30万
-
 【速看料】五华区百林旺塑料制品经营部(个体工商户)成立 注册资本1万人民币 天眼查App显示,近日,五华区百林旺塑料制品经营部(个体工商户)成立
-
 临翔区开昕工艺品经营部(个体工商户)成立 注册资本1万人民币|今日观点 天眼查App显示,近日,临翔区开昕工艺品经营部(个体工商户)成立,法
-
 曼联新帅首秀落地安菲尔德,仅一周准备时间 要闻速递 曼联新帅首秀落地安菲尔德,仅一周准备时间,曼联,利物浦,双红会,安菲尔
- GPU概念大涨 旋极信息涨停 每日看点 【10:16GPU概念大涨旋极信息涨停】09:45至10:15,GPU概念大涨(3 45%),
-
 康美药业:11月17日融资买入1096.93万元,融资融券余额5.07亿元 新资讯 证券之星消息,11月17日,康美药业(600518)(600518)融资买入1096 9
-
 快讯:现货白银日内跌幅达2.00%,现报46.44美元/盎司-焦点 快讯:现货白银日内跌幅达2 00%,现报46 44美元 盎司
-
 11月18日生意社六氟磷酸锂(电池级)基准价为87000.00元/吨|每日焦点 11月18日,生意社六氟磷酸锂(电池级)基准价为87000 00元 吨,与本月初(
-
 今日看点:11月18日生意社PTA基准价为6604.00元/吨 11月18日,生意社PTA基准价为6604 00元 吨,与本月初(7289 50元 吨)相
-
 OpenAI最强AI模型GPT-6.2 Astra登场!专业能力再升级 加速抢占企业级市场-每日速讯 智通财经APP获悉,在搁置此前一次模型更新、以便为这项技术建立更严格
-
 日韩股市高开 韩股开盘上涨2.6% 日韩股市高开韩股开盘上涨2 6%
-
 参与儿童读物创造并出席朗读会,劳姆:我很紧张 参与儿童读物创造并出席朗读会,劳姆:我很紧张,劳姆,尼科,德国,莱比锡
-
 焦点速读:2027考研报名347万,比去年上涨4万,三年首次增加,考研热又要回升了吗? 2027考研报名347万,比去年上涨4万,三年首次增加,考研热又要回升了吗
-
 招商证券保荐马可波罗IPO项目质量评级C级 上市当年营收、净利润双降|微速讯 招商证券保荐马可波罗IPO项目质量评级C级上市当年营收、净利润双降
-
 环球体育:科林蒂安申请启动司法重组程序,总债务28亿雷亚尔 环球体育:科林蒂安申请启动司法重组程序,总债务28亿雷亚尔,雷亚尔,债
-
 TA:因卡皮耶与阿森纳完成续约,新合同至2032年 TA:因卡皮耶与阿森纳完成续约,新合同至2032年,阿森纳,欧冠决赛,因卡
-
 法媒:巴萨、拜仁和多特都在关注葡萄牙小将若尔当-阿诺兰_视点 法媒:巴萨、拜仁和多特都在关注葡萄牙小将若尔当-阿诺兰,法媒,巴萨,拜
-
 关注:集泰股份获得发明专利授权:“一种UV-湿气双固化的三防胶及其制备方法和应用” ,证券之星企业动态
-
 大消费估值处十年低位 边际改善信号已现 CFi CN讯:数据显示,2026年前10个月,申万大消费各子行业全线下跌,食
-
 观察:600340,002146,退市警报拉响! 600340,002146,退市警报拉响!
-
 抖音商城双11,哪些品牌正在领跑大促? 今年双11,从服饰到快消、耐消,各赛道的品牌都在大促中迎来了自己
-
 昆明一外卖员捅伤辅警,警方回应:其拒检并辱骂辅警、气急下捅人,辅警暂无生命危险 11月16日,有网民发消息称,在云南昆明穿金路发生一起交警部门执勤人员
-
 华电能源:煤价是现阶段对公司盈利影响最直接的变量|微头条 ,证券时报网
- 快播:浙文互联披露总额3.5亿元的对外担保,被担保公司2家 浙文互联11月16日披露总额3 5亿元的对外担保,被担保公司2家。本次担保
-
 【聚看点】多点数智(02586)11月17日耗资约264.73万港元回购33.97万股 智通财经APP讯,多点数智(02586)公布,2026年11月17日耗资约264 73万港
-
 今日热文:市北高新(600604.SH):签署综合产业发展服务框架合作协议 格隆汇11月17日丨市北高新公布,公司拟与上海市北高新有限公司签署综合
-
 还是纯进口,雷克萨斯将发布豪华版汉兰达 还是纯进口,雷克萨斯将发布豪华版汉兰达,凌志,汉兰达,雷克萨斯,四驱系
- 完败!杜兰特22分3板2助,字母哥20分13板6助,克莱5记三分立大功,东部第四易主 当前看点 完败!杜兰特22分3板2助,字母哥20分13板6助,克莱5记三分立大功,东部
-
 包罗万象是什么生肖?包罗万象指哪个属相? 包罗万象是什么生肖?揭秘属相背后的文化隐喻在生肖文化的讨论中,
-
 元旦快乐祝福语2027有哪些?2027元旦祝福语怎么发? 2027元旦祝福语怎么选怎么发?附高赞祝福模板2027年的第一缕曙光即
- 日本料理自助餐怎么吃划算?日料自助餐多少钱一位? 日料自助餐怎么吃划算?多少钱一位?一文讲透日料自助餐因能一站式
- 最新快讯!格列兹曼:C罗是传奇,是一台不知疲倦的胜利机器 格列兹曼:C罗是传奇,是一台不知疲倦的胜利机器,c罗,西甲,葡萄牙,奥兰
-
 波切蒂诺:我曾向瓜迪奥拉承认,我很想念执教俱乐部 波切蒂诺:我曾向瓜迪奥拉承认,我很想念执教俱乐部,曼联,切尔西队,英
-
 晨光生物叶黄素放量 辣椒红提价 叠加保健品高增驱动盈利修复 CFi CN讯:晨光生物2026年前三季度营收50 31亿元,同比微降0 32%;归母
- 周末加班费怎么算?周末加班工资是几倍? 周末加班费怎么算?周末加班工资是几倍?打工人的“加班焦虑”早已
-
 日联科技:截至2026年11月10日,公司股东总户数为15,661户-今日看点 证券之星消息,日联科技(688531)11月17日在投资者关系平台上答复投资者
-
 新华指数监测:围场油松苗、樟子松苗和云杉苗价格回调|每日聚焦 本期围场苗木油松苗、樟子松苗和云杉苗市场交易价格下跌。指数运行
-
 Q3机构美股持仓观察:超大盘科技低配幅度边际收窄,资金扎堆AI基础设施链条、软件... 智通财经APP获悉,摩根士丹利发布了针对美股大盘科技股机构持仓的专题
-
 戍怎么读拼音是什么?戍和戌有什么区别? 戍怎么读拼音是什么?戍和戌有什么区别?在汉字学习中,形似字的读
- 每日快讯!重庆金融监管局关于应琦、汪佑军重庆蚂蚁消费金融有限公司董事任职资格的... 2026年11月13日,重庆金融监管局关于应琦、汪佑军重庆蚂蚁消费金融有限
-
 广州南,这11所民办高中,我会推荐它! 广州南,这11所民办高中,我会推荐它!,招生,普高,高考,学校,毕业生,广
-
 每日看点!傲拓科技国产PLC突破在即 自主可控加速放量 CFi CN讯:数据显示,傲拓科技2023—2025年营收从1 97亿元增至3 18亿元
-
 今日报丨西部证券(002673):2026年度第十期短期融资券发行结果 原标题:西部证券:2026年度第十期短期融资券发行结果公告证券代码:0026
-
 观速讯丨平安银行:400亿元二级资本债券发行完毕 平安银行:400亿元二级资本债券发行完毕
-
 生活美容小窍门有哪些?日常护肤怎么做? 藏在日常的美容密码:小窍门+护肤法,养出好状态“冻龄”“素颜美”
热门资讯
- 抖音商城双11,哪些品牌正在领跑大促? 今年双11,从服饰到快消、耐消,各...
-
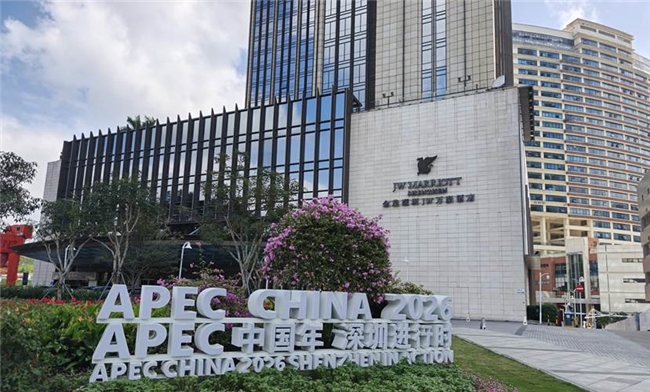 从国家队到APEC:舒达把专业级睡眠恢复带进深圳接待一线 ——舒达为2026年APEC深圳会议部分...
-
 战略升维之下:GSK 处方药的中国新命题 中国医药市场的竞争已经不止于“有...
-
 抖音商城双11 好物节收官:品牌如何在大促中收获生意爆发? 2026年抖音商城双11好物节已落下帷...
观察
图片新闻
- 结束禁赛+结束轮休!火箭队替补2老将正式复出,内外线获增援 结束禁赛+结束轮休!火箭队替补2老...
- 【速看料】五华区百林旺塑料制品经营部(个体工商户)成立 注册资本1万人民币 天眼查App显示,近日,五华区百林...
- 今日看点:11月18日生意社PTA基准价为6604.00元/吨 11月18日,生意社PTA基准价为6604...
- 焦点速读:2027考研报名347万,比去年上涨4万,三年首次增加,考研热又要回升了吗? 2027考研报名347万,比去年上涨4万...
精彩新闻
-
 今日热议:研报掘金|开源证券:维持中色股份“买入”评级,矿产铅锌有望大幅提升 开源证券研报指出,资源+工程驱动...
-
 仙醉园在哪里?仙醉园是哪个景区的? 仙醉园寻踪:藏在山水里的诗意秘境...
-
 鲫的组词有哪些?鲫字怎么读? 鲫的组词有哪些?鲫字怎么读?一文...
- 春节的风俗有哪些?春节习俗简介怎么写? 春节风俗全解:传统里的年味密码,...
-
 PriceSeek提醒:11月16日全球MTBE外盘价格普遍下调 11月16日MTBE外盘市场收盘价格下调...
-
 如何在Word中划线?Word怎么画横线? 职场人必看!Word划线的3种实用技...
-
 需要一半留下一半打一字是什么字?需要一半留下一半谜底怎么解释? “需要一半留下一半”打一字?拆字...
- 微头条丨君正股份:公司已形成XBurst(MIPS)与Victory(RISC-V)两大自研内核 证券之星消息,君正股份(300223)11...
-
 澜起科技H股跌6.84%报152.6港元 股价创历史新低 澜起科技H股11月17日跌6 84%,报1...
- 聚金成塔打一生肖是什么?聚金成塔谜底怎么解释? 聚金成塔打一生肖?谜底解析藏着财...
- 鸣鸣很忙(01768)午后续升6.48% 机构指规模效应与商品结构优化驱动利润改善 金吾财讯|鸣鸣很忙(01768)午后涨...
- 抽屉原理公式是什么?抽屉原理怎么应用? 抽屉原理公式是什么?抽屉原理怎么...
-
 当前信息:2026年11月17日新疆乌鲁木齐凌庆蔬菜果品有限公司价格行情 2026年11月17日新疆乌鲁木齐凌庆蔬...
-
 每日热文:武定县信筑建材经营部(个体工商户)成立 注册资本10万人民币 天眼查App显示,近日,武定县信筑...
- 微资讯!博安生物(06955.HK)BA1104中国III期临床完成并达到主要终点 博安生物(06955 HK)BA1104中国I...
-
 洗衣机能洗鞋吗安全吗?用洗衣机洗鞋会有什么影响? 洗衣机能洗鞋吗?安全吗?别再乱洗...
-
 热点!小鹏吴佳铭:海外汽车业务毛利率是国内两倍以上 11月16日晚间,小鹏集团副总裁吴佳...
- 中级电工证考试内容有哪些?中级电工证怎么报名? 想考中级电工证?考试内容+报名流...
- 一本和二本区别在哪里?一本二本就业差别大吗? 一本和二本区别在哪?就业差距真的...
- 微信拍一拍后缀怎么设置?好听的拍一拍后缀有哪些? 微信拍一拍后缀怎么设置?好听的后...
-
 焦点速递!复刻伊萨克!利物浦锁定 8000 万铁血飞翼,冬窗买不到夏窗强攻 复刻伊萨克!利物浦锁定8000万铁血...
-
 终结9场不败,哈维执教生涯上一次失利还是2024年5月 终结9场不败,哈维执教生涯上一次...
-
 无线路由器和猫怎么连接?路由器和光猫怎么设置? 无线路由器与光猫连接设置全攻略,...
-
 最资讯丨昏庸至极!火箭落后热火16分,乌杜卡3“调整”不达标难卸责 昏庸至极!火箭落后热火16分,乌杜...
- 移动手机上网速度慢怎么办?移动网络为什么这么慢? 移动手机上网速度慢怎么办?移动网...
- 从国家队到APEC:舒达把专业级睡眠恢复带进深圳接待一线 ——舒达为2026年APEC深圳会议部分...
-
 K165次列车几点发车?K165次列车途经哪些站? 出行必看!K165次列车发车时间+途...
-
 网上退火车票手续费怎么算?退票要扣多少钱? 网上退火车票手续费怎么算?退票要...
- 智动未来完成亿元级Pre-A+轮融资-今日观点 11月16日,广州机器人公司智动未来...
-
 聊胜于无是什么意思?哪句话里是什么胜于无? 聊胜于无是什么意思?哪句话里是什...
- 双丝光棉是什么面料做的?双丝光棉和纯棉有什么区别? 买T恤别再只看纯棉!双丝光棉到底...
- 赛轮轮胎利润承压但海外产能破局 海外基地成盈利修复关键 独家 CFi CN讯:数据显示,赛轮集团202...
-
 又挂牌寻买家!中航集团转让中银三星人寿24%股权,底价较上次仅微降约77万元 热闻 又挂牌寻买家!中航集团转让中银三...
-
 又一新股上市,开盘大涨50%|今日快看 17日,菊乐股份在北交所上市,开盘...
- 塞翁失马的寓意是什么?塞翁失马这个故事说明什么? 塞翁失马的寓意是什么?藏在古代寓...
-
 科技小发明怎么做?科技小发明的制作过程是什么? 科技小发明怎么做?从想法到成品的...
- 惠州市峙合新材料有限公司成立 注册资本200万人民币 天眼查App显示,近日,惠州市峙合...
- 面膜能天天做吗?不同面膜多久做一次合适? 面膜能天天做吗?不同面膜多久做一...
- MX2手机壁纸怎么换?MX2壁纸去哪里下载? MX2手机壁纸全攻略:更换方法与下...
-
 诺基亚C6是什么手机?诺基亚C6现在还值得买吗? 诺基亚C6是什么手机?当年的“侧滑...
-
 河北广平:校园农场迎丰收|前沿热点 2026年11月13日,河北省邯郸市广平...
-
 五粮液1618下跌2元 强势五连阳告终 五粮液1618下跌2元强势五连阳告终
-
 微动态丨11月17日生意社菜籽粕基准价为2414.00元/吨 11月17日,生意社菜籽粕基准价为24...
-
 WCBA积分榜出炉!山西女篮45分狂胜登顶,四川第2,广东倒数,山东第8 WCBA积分榜出炉!山西女篮45分狂胜...
-
 江西赣江新区春宇销售有限公司成立 注册资本10万人民币-今日热文 天眼查App显示,近日,江西赣江新...
-
 圣湘生物:融资净买入74.8万元,融资余额2.8亿元 交易所最新数据显示,圣湘生物于20...
- 最新:盛合晶微:融资净买入231.73万元,融资余额14.41亿元 交易所最新数据显示,盛合晶微于20...
-
 常熟市东南街道壹圣机械加工厂(个体工商户)成立 注册资本1万人民币_新要闻 天眼查App显示,近日,常熟市东南...
-
 天天快报!意媒:帕夫洛维奇今天也没有参加合练,而是进行了单独训练 意媒:帕夫洛维奇今天也没有参加合...
-
 单场0分!4年2.13亿,特雷杨成垃圾合同了? 焦点日报 单场0分!4年2 13亿,特雷杨成垃...